Análisis de Experto
Experto verificado
Análisis general del producto
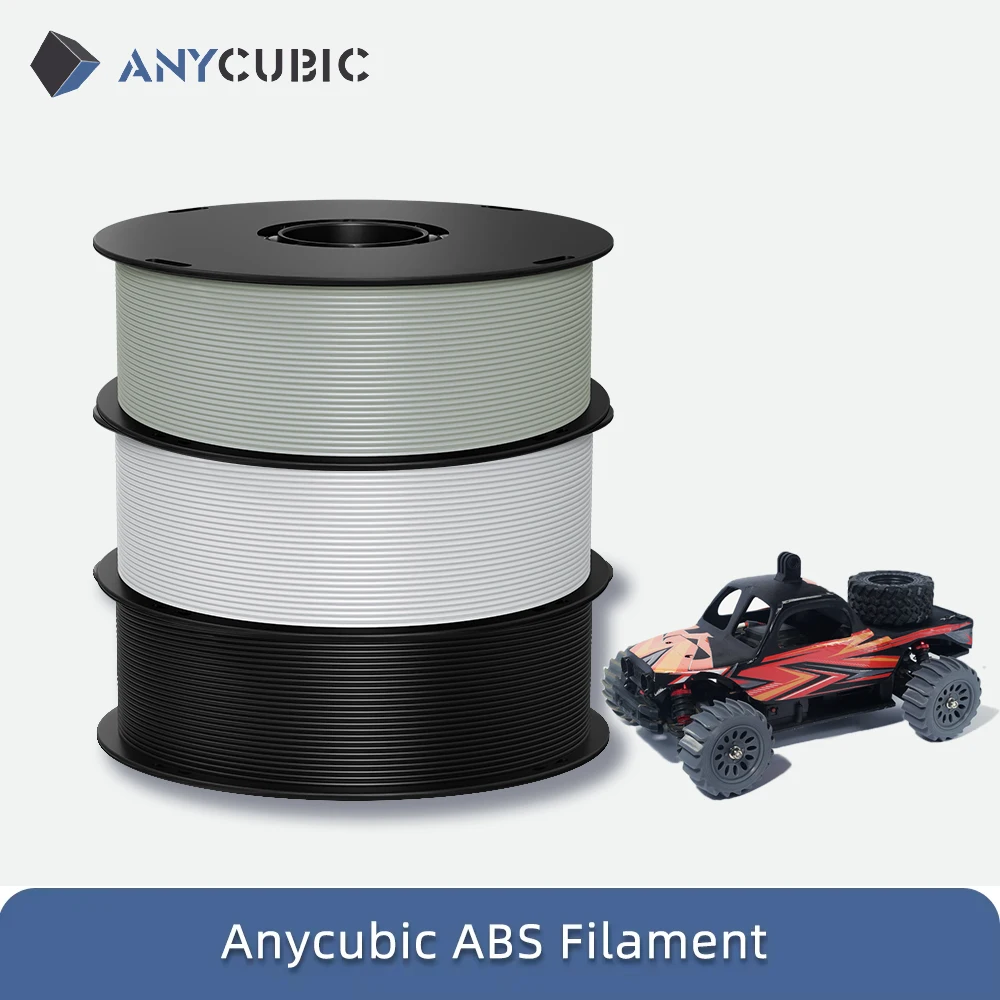
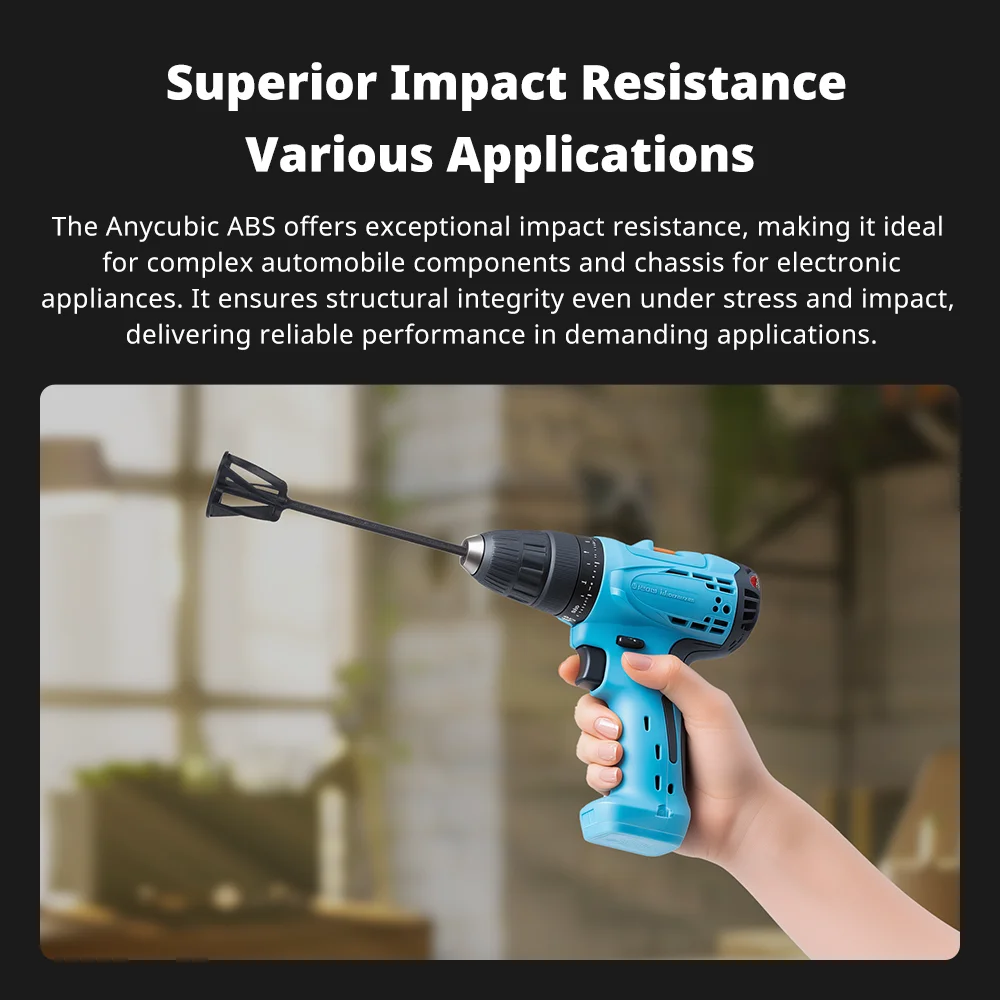
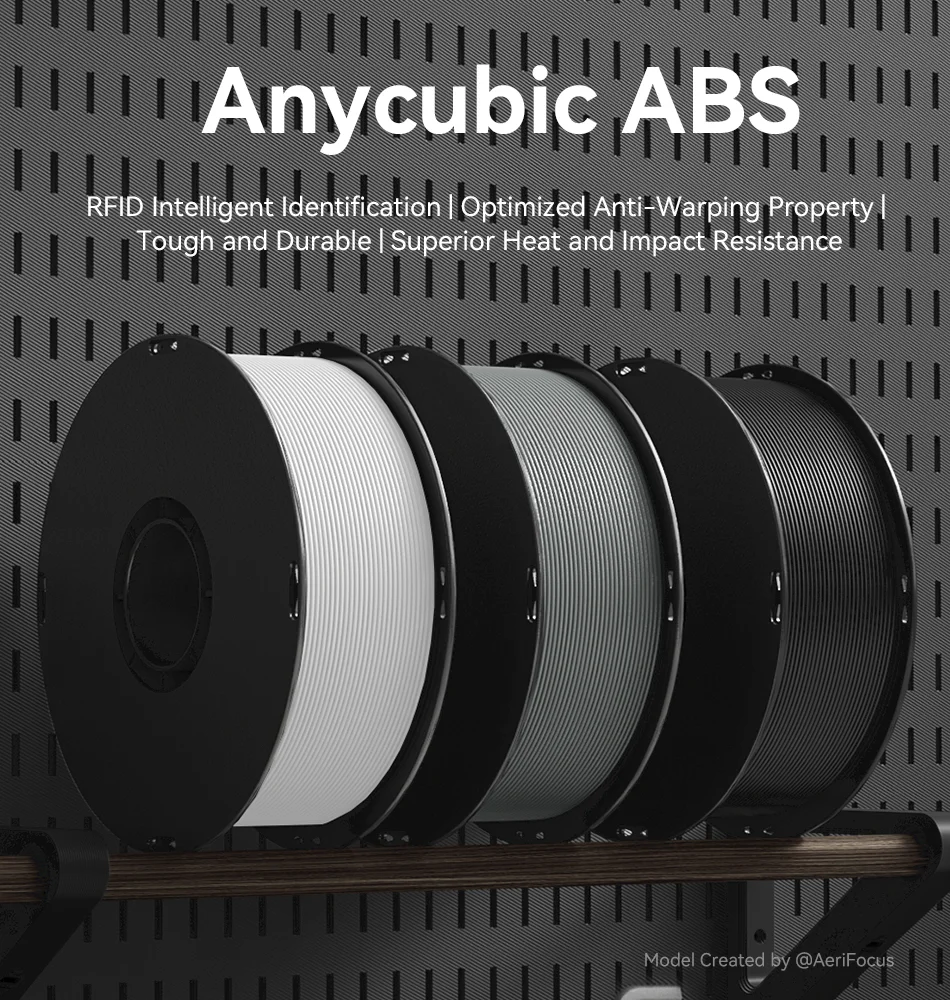
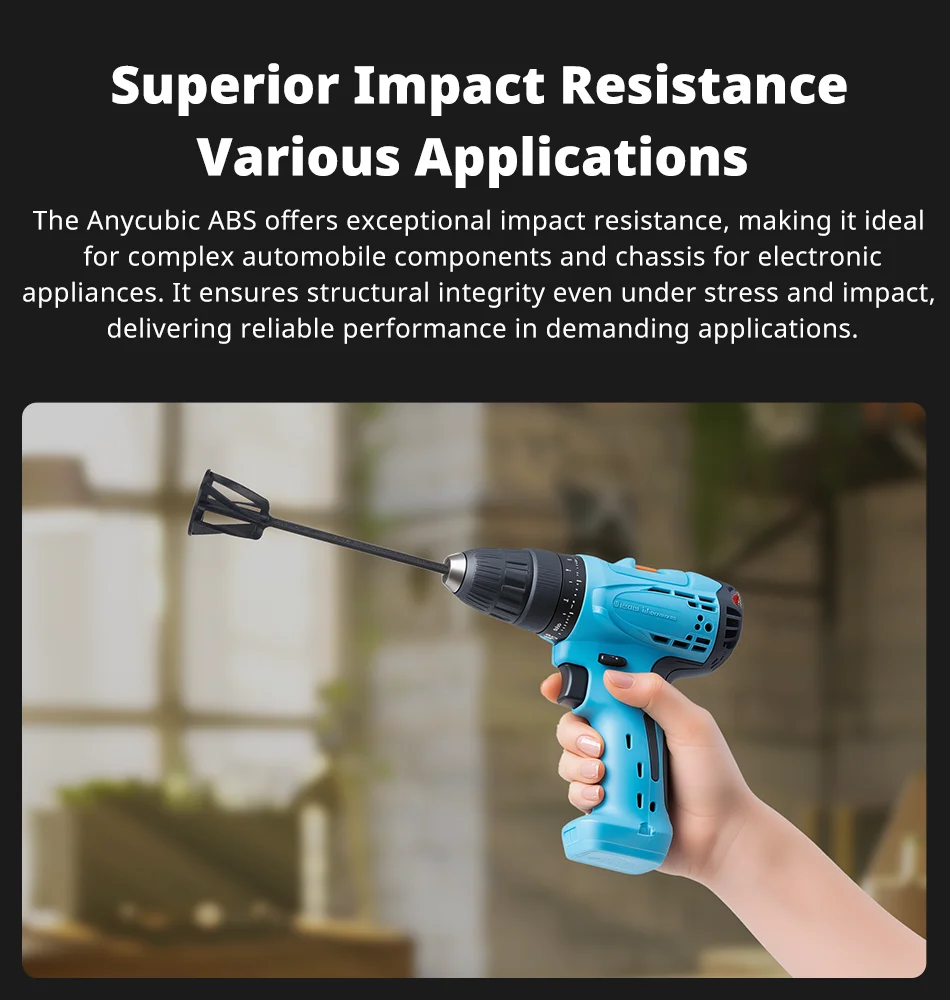
Mi valoración técnica es que el ABS ANYCUBIC tiene sentido para piezas funcionales cuando importa más la resistencia al impacto y al calor que la sencillez de impresión. Lo elegiría para soportes, carcasas o componentes de prototipo que puedan recibir golpes o trabajar en un entorno cálido; no como sustituto automático del PLA para cualquier impresión doméstica.
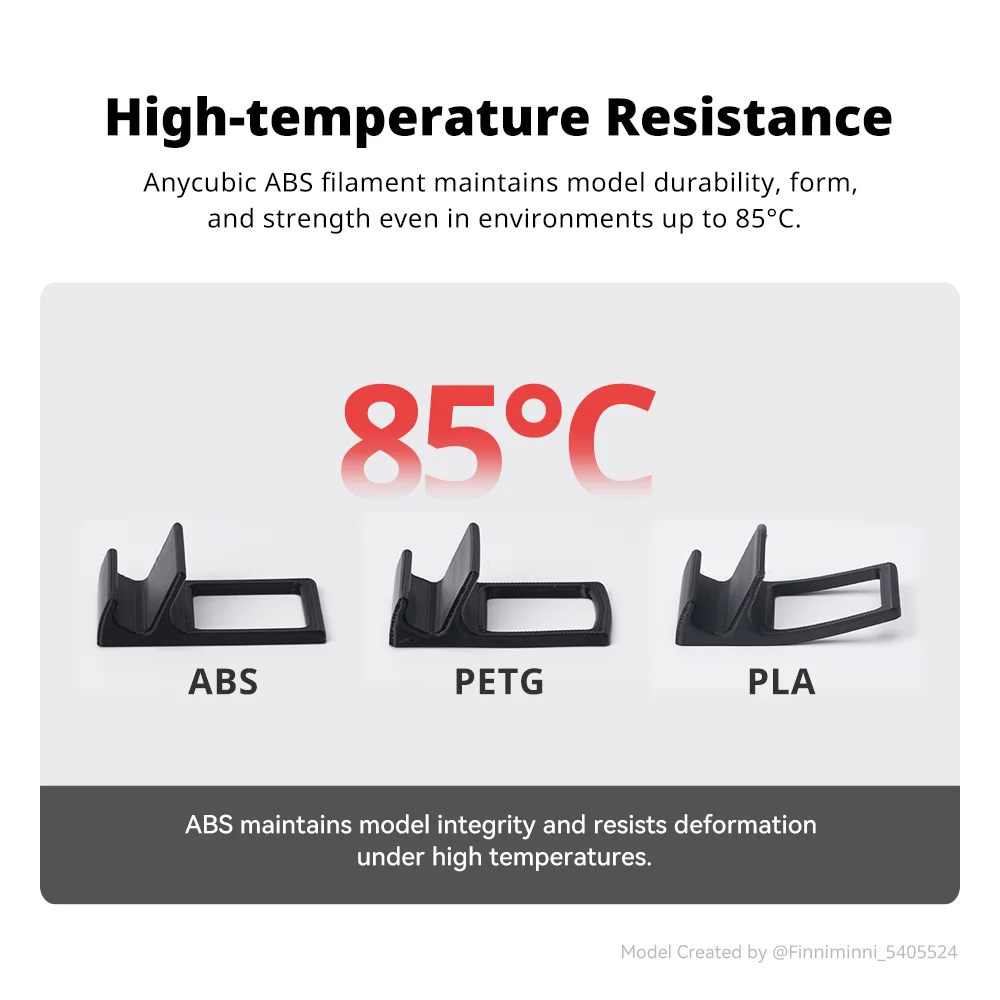
La temperatura de hasta 85 °C indicada para las piezas impresas es un dato útil para comparar materiales, pero no la interpretaría como garantía de que cualquier geometría conservará su forma a esa temperatura bajo carga. El resultado depende también del diseño, el espesor de las paredes, la orientación de las capas y las condiciones de uso. Para una pieza crítica —por ejemplo, un soporte sometido a esfuerzo continuado— haría una prueba con la geometría final antes de confiarle una función importante.
Calidad de construcción y materiales
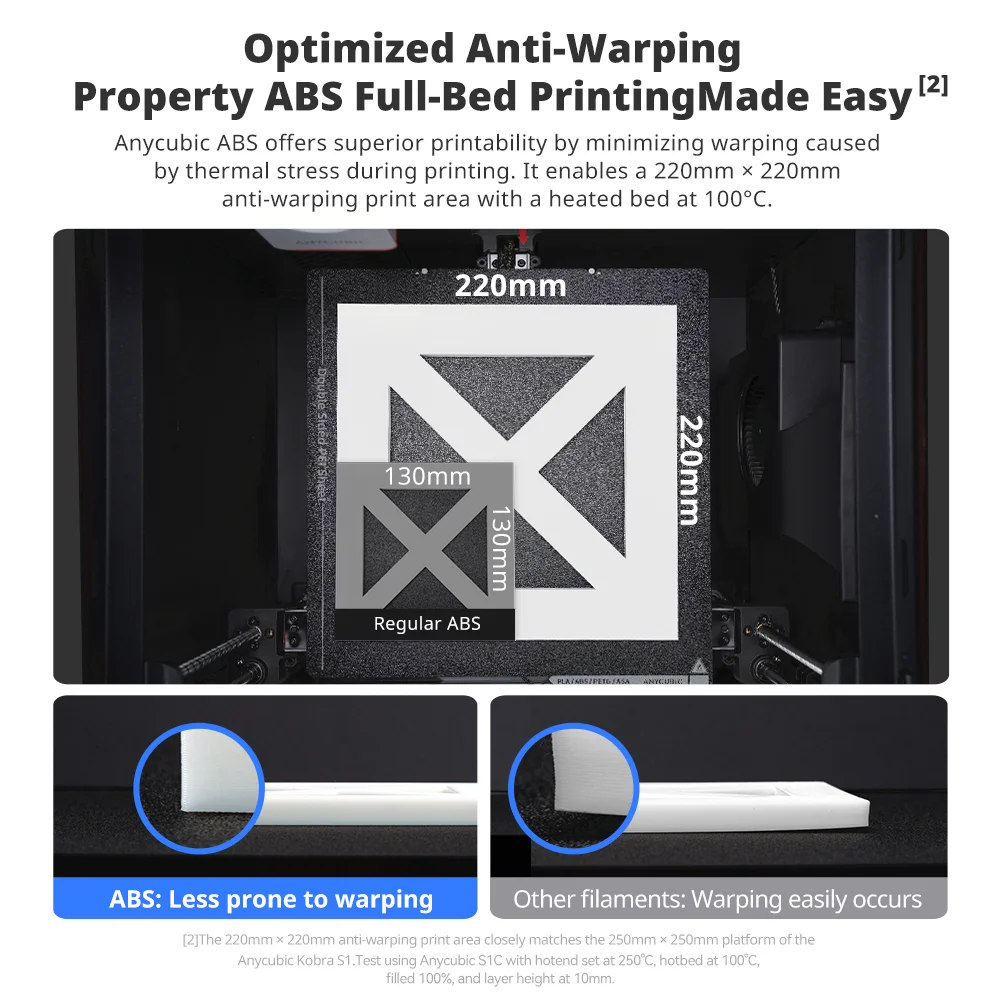
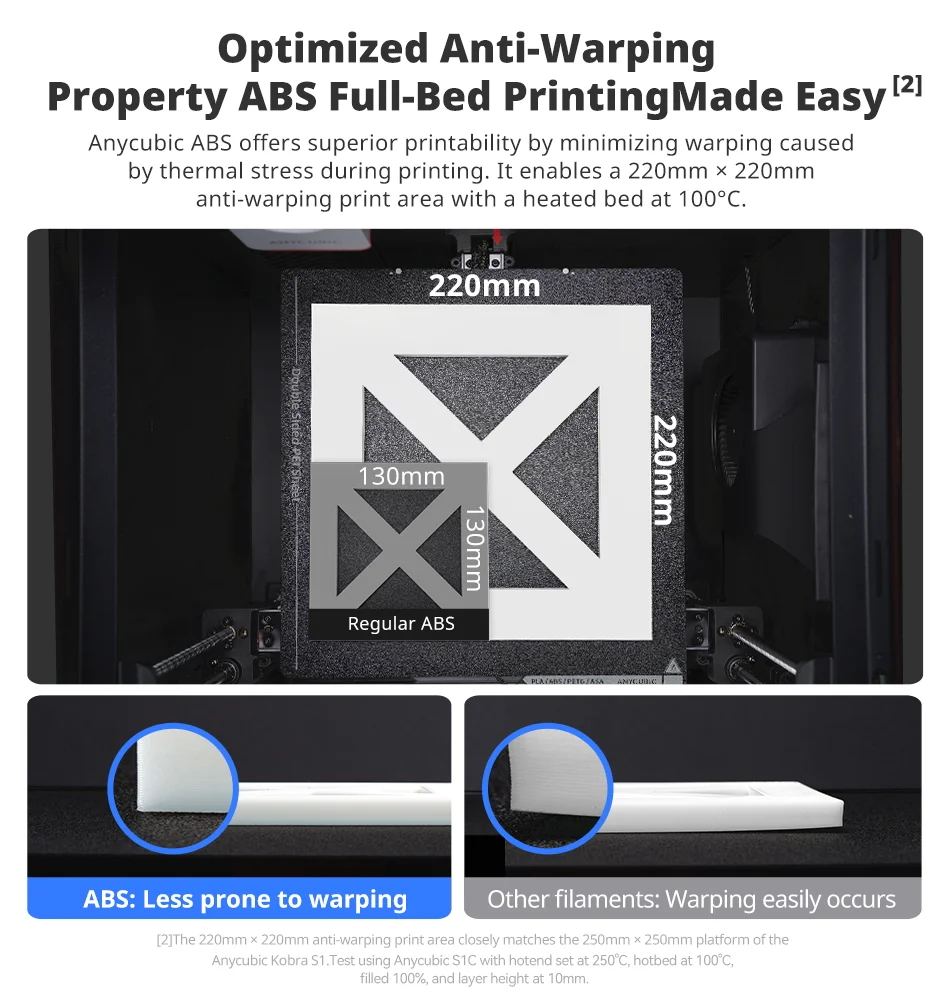
El ABS es un termoplástico habitual en aplicaciones funcionales por su combinación de tenacidad y resistencia térmica. Frente a un PLA corriente, puede ser más apropiado para una carcasa próxima a una fuente de calor; a cambio, exige controlar mejor la temperatura y las corrientes de aire durante la impresión. La formulación de ANYCUBIC está orientada a reducir la deformación, pero eso no elimina el riesgo de que se levanten las esquinas o se separen capas en piezas grandes.
La marca plantea un área de impresión antideformación de 220 × 220 mm con la cama a 100 °C. Lo tomaría como una referencia de condiciones, no como una promesa de éxito en cualquier máquina: la adhesión, la calibración y la estabilidad térmica de la impresora siguen siendo determinantes. Para una pieza plana y extensa, vigilaría especialmente las primeras capas y evitaría abrir la impresora durante la impresión.
Compatibilidad y rendimiento
La ficha técnica del fabricante recomienda una boquilla de 0,4 mm o superior y recoge un intervalo de impresión de 240 a 280 °C, cama de 80 a 100 °C, velocidad de 50 a 150 mm/s y un caudal volumétrico máximo de 15 mm³/s. Son valores de partida amplios, no un perfil único: empezaría con el perfil específico de ABS disponible para la impresora y ajustaría temperatura y velocidad gradualmente, comprobando adhesión entre capas y acabado.
Para una impresora abierta, sería prudente usar una ubicación protegida de corrientes y comprobar que el equipo admite las temperaturas requeridas. En una máquina con cámara cerrada y cama caliente, la estabilidad suele ser más fácil de mantener, aunque también conviene confirmar los límites térmicos del fabricante de la impresora. Antes de comprar, verificaría el diámetro del filamento y las dimensiones de la bobina: la compatibilidad con un modelo concreto de impresora no basta para confirmar todos esos detalles.
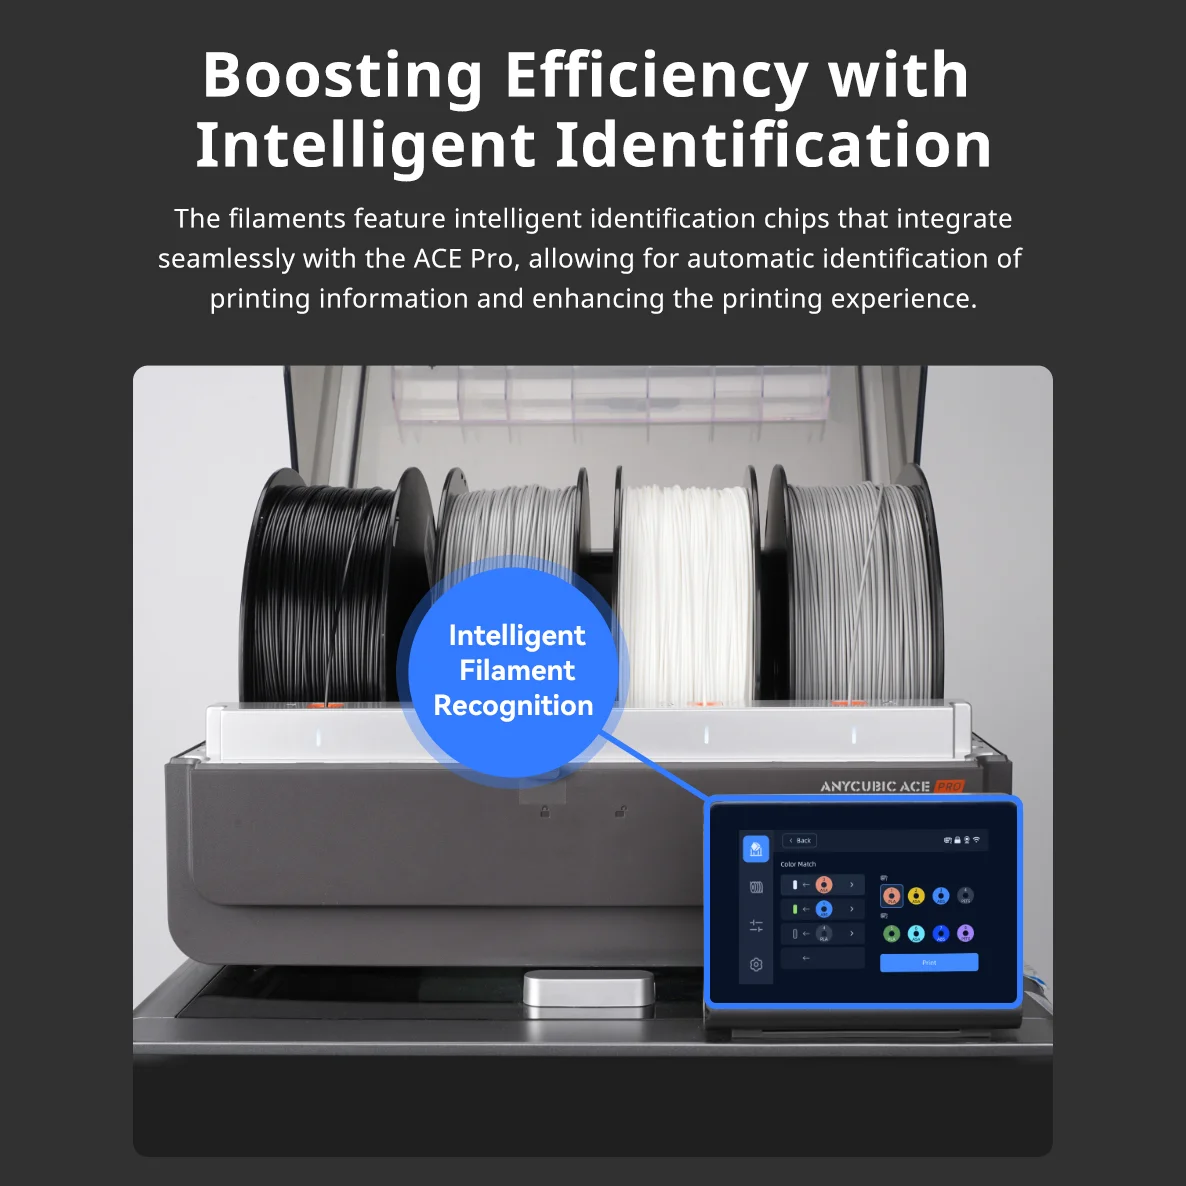
El sistema de identificación inteligente puede simplificar la selección de parámetros cuando se utiliza con ACE Pro y un filamento compatible. Su dependencia de conexión a Internet es una limitación práctica: no lo consideraría imprescindible para imprimir, sino una comodidad dentro de ese ecosistema.
Puntos fuertes y aspectos mejorables
Puntos fuertes:
- Adecuado para piezas funcionales que necesitan resistencia al impacto y tolerancia térmica.
- La marca especifica una temperatura de uso de hasta 85 °C para las piezas.
- La reducción de deformación y la identificación con ACE Pro pueden facilitar el trabajo en configuraciones compatibles.
Aspectos mejorables:
- Sigue siendo ABS: requiere más atención que PLA a la temperatura, la adhesión y la estabilidad del entorno.
- El área de 220 × 220 mm indicada no garantiza que una impresión grande salga sin deformaciones.
- Los ajustes recomendados abarcan rangos amplios, por lo que probablemente habrá que afinar el perfil en cada impresora.
- El reconocimiento inteligente requiere ACE Pro, compatibilidad del filamento y conexión a Internet.
Veredicto del experto
Lo recomendaría a quien ya tenga una impresora preparada para ABS y necesite fabricar carcasas, soportes o prototipos sometidos a impactos o calor moderado. No lo escogería por defecto para una primera impresora o para piezas decorativas sencillas: un PLA suele ofrecer una puesta en marcha más directa, mientras que el ABS resulta más interesante cuando sus propiedades funcionales justifican el esfuerzo adicional.
Antes de una pieza definitiva, imprimiría una muestra con paredes y orientación parecidas, comprobaría el ajuste en el dispositivo real y dejaría que se enfríe antes de evaluar su estabilidad. También guardaría la bobina protegida del polvo y la humedad; el fabricante recomienda secarla a 70-80 °C durante 8-12 horas si necesita acondicionamiento.